一、精度之高,远超直觉认知
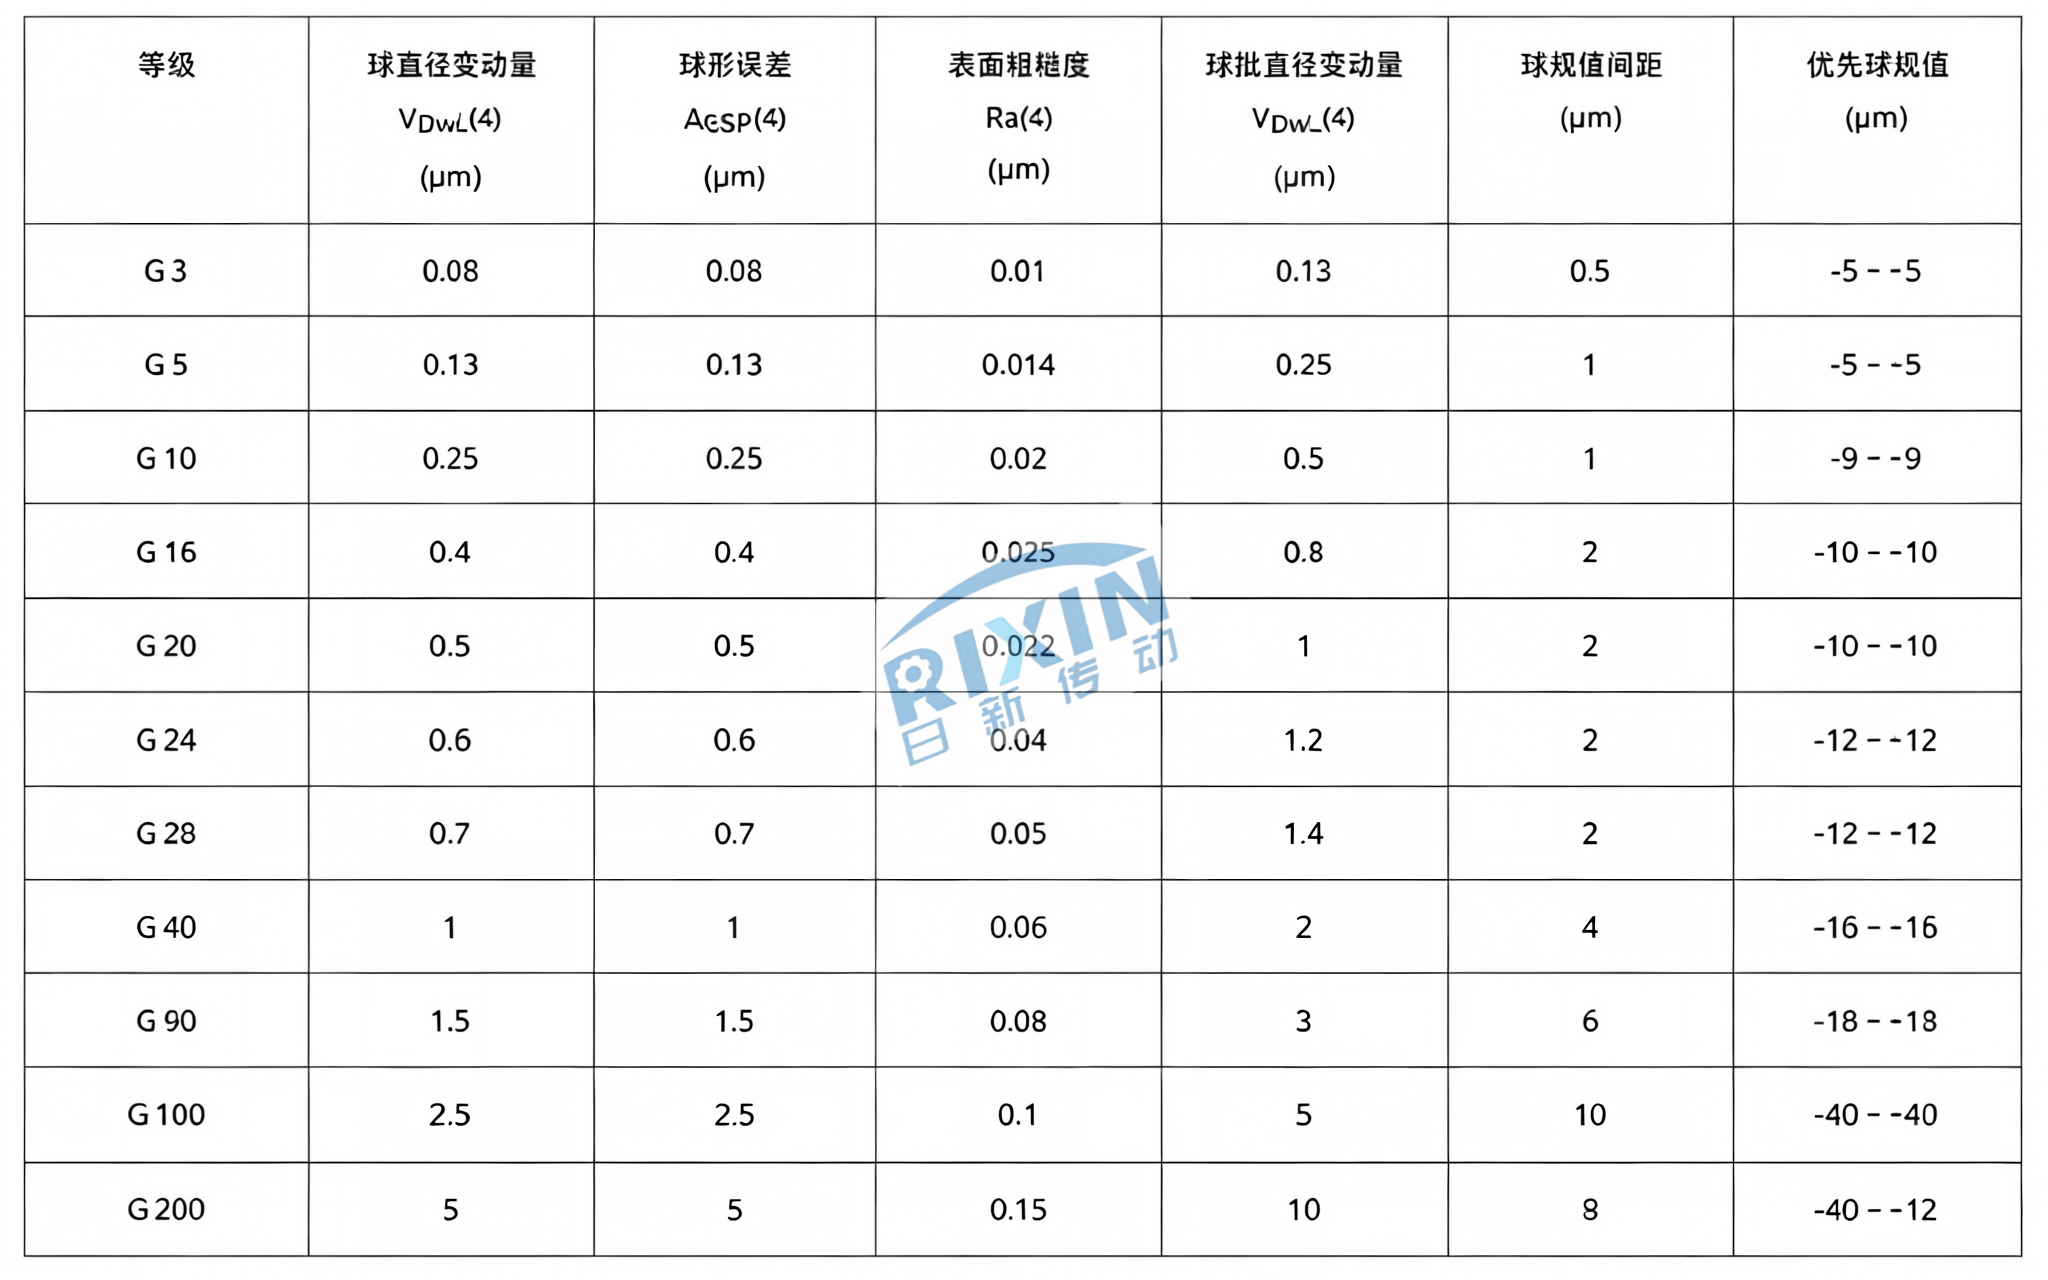
钢球的精度等级用字母 "G" 加数字表示,数字越小精度越高,遵循 ISO 3290 国际标准与我国 GB/T 308.1-2013 国家标准。多数人对 "精密" 的认知停留在毫米级,而轴承钢球的精度竞赛早已进入亚微米战场。以行业最高精度 G3 级为例,其球形偏差不超过 0.08微米,单球直径变动量控制在百万分之三英寸以内。做一个直观对比:一根头发丝的直径约为 70 微米,一颗 G3 钢球的形状误差,仅相当于头发丝直径的千分之一。逐级往下,G5 级钢球球形偏差≤0.13微米,广泛应用于精密机床主轴与高速电主轴;G10 级球形偏差≤0.25 微米,是高端电机轴承的标配;而我们日常接触的家电、普通电机,多使用 G16 至 G28 级产品。每提升一个精度等级,都意味着加工难度呈指数级上升,成本也随之翻倍。除了球形度,表面粗糙度同样苛刻。顶级精密钢球的表面粗糙度 Ra 可达 0.01微米以下,比镜面还要光滑数个量级。这种极致光洁度的意义在于:轴承高速旋转时,钢球与滚道之间形成的油膜厚度仅为微米级,任何微小凸起都会直接导致磨损加剧、温升异常和寿命骤降。从一根轴承钢棒到一颗合格的精密钢球,需要经过冷镦、光球、软磨、热处理、硬磨、初研、精研、清洗、检测、分选等十余道核心工序,全程在恒温恒湿的洁净环境中完成。冷镦成型是第一步。将定长切断的钢棒在冷镦机中以数吨的冲击力一次锻造成球坯,这一步决定了钢球的基础体积和初步球形。大直径钢球(>25mm)则采用热镦工艺,在高温下重塑金属形态。冷镦后的球坯带有明显的赤道环带,表面粗糙,远非成品模样。光球与软磨阶段,球坯在上下磨盘之间滚动研磨,逐步去除环带与余量,球形度从毫米级误差收敛到微米级。这两道工序不仅修正形状,更要去除材料表面的脱碳层,为后续热处理做好组织准备。热处理是钢球性能的灵魂。以最常用的 GCr15 高碳铬轴承钢为例,经过 830-860℃淬火加 150-180℃低温回火后,表面硬度稳定达到 HRC 62-65,基体形成均匀的回火马氏体加细小碳化物组织。通过真空脱气等工艺,将钢中非金属夹杂物的总含量控制在10ppm 以下,同时单个夹杂物的最大颗粒尺寸不超过 25 μm,从源头杜绝疲劳裂纹的萌生点。热处理后的硬磨与研磨工序,是精度跃升的关键。使用铸铁研磨盘配合特制研磨液,钢球在数小时的缓慢研磨中被一点点 "磨圆"。每道研磨工序的去除量可能不足一微米,却需要反复调整压力、转速与研磨剂配比。最终的全检分选环节,每一颗钢球都要经过激光测径仪、圆度仪、涡流探伤仪的多重检测,按直径公差、球形误差、表面缺陷精确分级包装。一批次数百万粒钢球中,任意两粒的直径差可以控制在 0.1 微米以内。
三、轴承钢球的分类体系
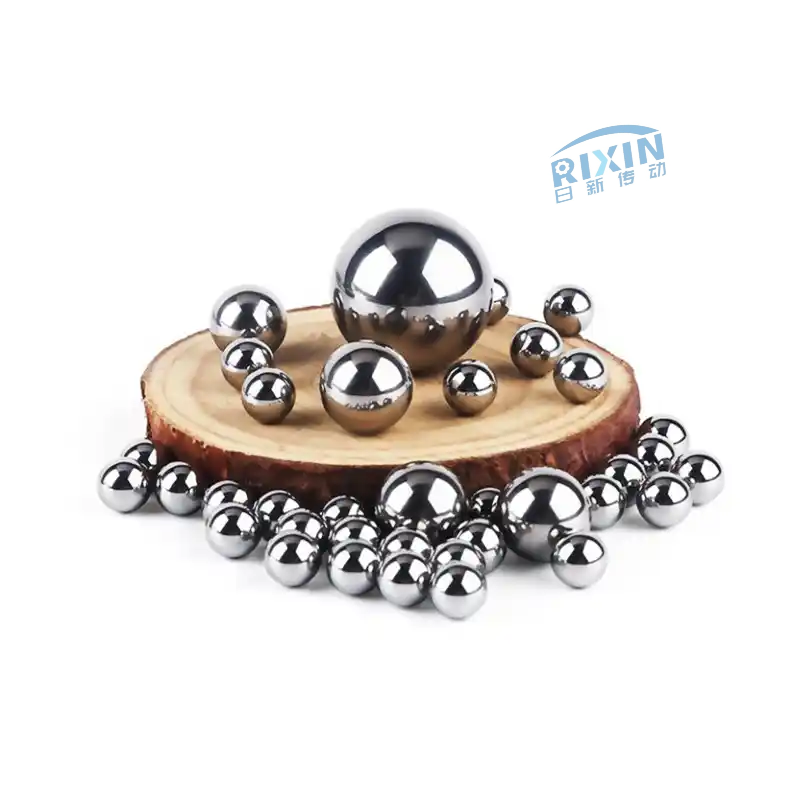
根据我国现行标准体系,轴承钢主流分为四大基础类别,与国际标准一致:高碳铬轴承钢—— 应用最广泛的基础类型,代表牌号 GCr15,具有优异的耐磨性和接触疲劳寿命渗碳轴承钢—— 表面硬化处理,心部韧性优异,适用于承受冲击载荷的场合不锈轴承钢—— 具备耐腐蚀性能,适用于潮湿、腐蚀等特殊环境高温轴承钢—— 可在高温工况下长期工作,典型牌号如 Cr4Mo4V
四、国产追赶,突破 "最后一微米"
中国是全球最大的钢球生产国,2025 年全国精密轴承球产量约 178.8 亿粒,行业总产值超百亿元。但产量大不等于精度高,长期以来,G5 级以上超高精度钢球主要被日本 AKS、椿中等企业垄断,国内高端装备配套依赖进口。但必须清醒看到,G3 级超精密钢球、高氮不锈钢钢球、氮化硅陶瓷球等顶级产品,国产与国际先进水平仍有差距。材料纯净度、加工设备精度、工艺稳定性、检测标准一致性,每一项都是需要持续攻坚的壁垒。这 "最后一微米" 的突破,恰恰是中国制造业从大到强的缩影。


 扫码咨询
 欢迎来到
